
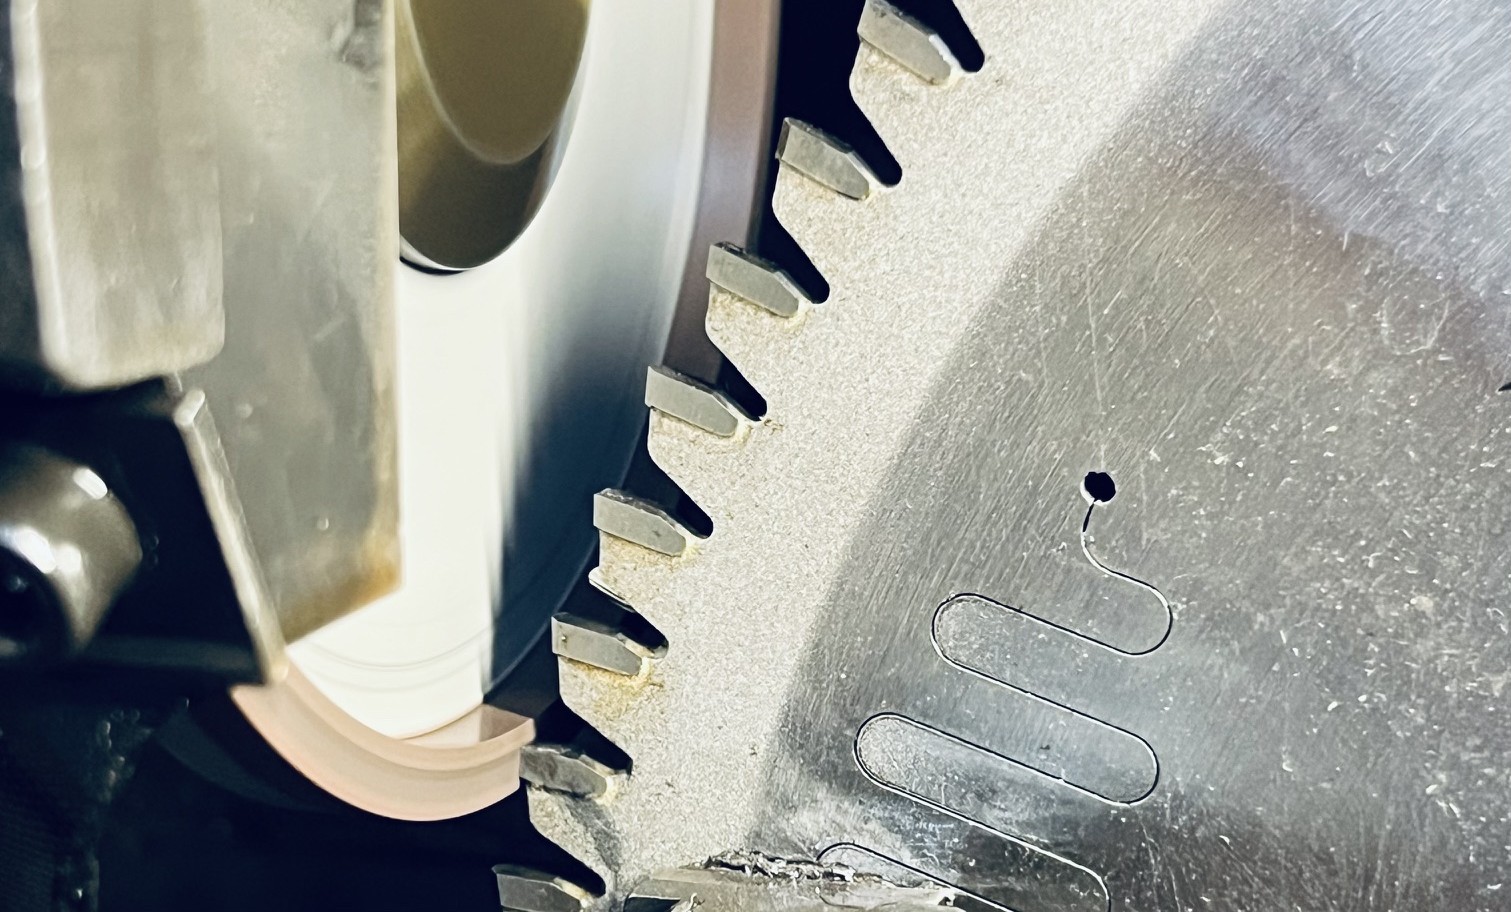
Le lame a nastro e le lame circolari per tagliare il legno, l’alluminio e i materiali ferrosi rendono al meglio finché il filo resta vivo: appena si arrotonda, la macchina chiede più spinta, il pezzo esce con i bordi bruciati e la linea devia rispetto al tracciato. Ripristinare il tagliente costa molto meno che sostituire la lama e permette alla sega di recuperare la precisione di taglio originaria.
In LAU lavoriamo da oltre cinquant’anni con segherie, falegnamerie industriali, serramentisti e aziende metalmeccaniche tra Reggio Emilia, Parma e altre province del Nord e Centro Italia offrendo due servizi distinti: realizziamo su misura e riaffiliamo le lame a nastro, mentre forniamo lame circolari con riporti in widia e le rigeneriamo quando il metallo duro si usura.
Lame a nastro su misura, dal rotolo alla saldatura
Una lama a nastro su misura viene ricavata direttamente dalla bobina (in origine di 20-30 metri): calcoliamo lo sviluppo per la segatrice del cliente, tagliamo la porzione necessaria e saldiamo testa a testa le due estremità, fino a chiudere l’anello. In questo modo possiamo realizzare lame nelle dimensioni richieste dalla macchina, comprese quelle meno comuni o non disponibili come prodotto standard.
Il passaggio critico riguarda la giunzione: la saldatura può indurire e rendere fragile la zona del giunto, mentre l’eccedenza di materiale sporgente altera lo spessore proprio dove la lama dovrebbe restare uniforme. Interviene allora la ricottura, un riscaldamento controllato che riduce la fragilità e restituisce flessibilità alla zona saldata, seguita dalla spianatura del giunto fino a riportarlo allo spessore del nastro. Un anello che gira su volani stretti flette migliaia di volte al minuto e, se il tratto saldato conserva rigidità o spessore in eccesso, la fatica si concentra in quel punto fino a provocarne la rottura.
Partire dalla bobina permette di consegnare un’ampia gamma di sviluppi e larghezze, anche per macchine datate o fuori standard, e di rifare l’anello all’occorrenza senza dipendere dalle misure a magazzino.
Affilatura delle lame per seghe a nastro tra profilo, gola e stradatura
L’affilatura delle lame per seghe a nastro ricostruisce la geometria del dente e non si limita a ravvivarne la punta. La mola sagomata percorre l’intero perimetro dentato seguendo il profilo di origine, così che ogni elemento torni alla medesima altezza, livellando il carico di lavoro di ciascun pezzo. La stessa passata libera la gola (lo spazio curvo davanti allo spigolo nel quale il truciolo si arrotola prima di uscire dal solco), che quando resta impastata di segatura, resina o trucioli impedisce allo scarico di defluire e fa salire la temperatura fino a bruciare la superficie del lavorato.
Va rispettato l’angolo di taglio con cui il nastro è stato concepito, perché un profilo positivo si incunea nelle essenze tenere e resinose mentre uno più chiuso rende meglio sui legni duri. Infine si procede con la stradatura, cioè la divaricazione alternata delle punte verso destra e verso sinistra, che allarga il solco quanto basta a lasciar scorrere libero il corpo della lama senza sfregamento contro le pareti.
Affilatura di lame circolari con riporti in widia
Forniamo lame circolari per il legno l’alluminio e i materiali ferrosi, ma ci occupiamo anche della manutenzione ordinaria con il nostro servizio di affilatura. Il dente di questi dischi non è ricavato dal corpo in acciaio: è una placchetta di metallo duro brasata sulla sede, molto più resistente all’abrasione, ma anche troppo dura per una mola convenzionale. Interveniamo perciò con utensili diamantati capaci di asportare carburo di tungsteno ripristinando il filo tagliente senza micro scheggiature.
La rigenerazione agisce su petto e dorso del pezzo, le due facce che formano lo spigolo tagliente, e deve rispettare la geometria di partenza, così da non alterare il comportamento del disco sul macchinario: una dentatura alternata seziona i pannelli placcati senza scheggiare il bordo, una trapezoidale protegge la punta sui materiali abrasivi, una piatta lascia il fondo netto nelle scanalature.
A ogni ciclo asportiamo pochi decimi di millimetro (o comunque solo la parte consumata del tagliente), di conseguenza la stessa lama rientra in produzione molte volte prima che il riporto si esaurisca; questo ottimizza la spesa e prolunga la vita dell’utensile.
Manutenzione per lame a nastro e lame per seghe circolari
Copriamo l’intera filiera di produzione delle lame a nastro, dalla fornitura alla costruzione dell’anello nella misura richiesta fino all’affilatura ripetuta nel tempo.
Per quanto riguarda le lame per seghe circolari, impiegate soprattutto in squadratura, sezionatura di pannelli, troncatura e taglio di profilati e pieni, le vendiamo con riporti in widia e offriamo il servizio di rigenerazione, senza però costruirle da zero.
Questo perché, mentre un anello di acciaio si ricava da una bobina e si chiude a qualsiasi sviluppo, un disco con placchette brasate richiede corpo tranciato, tensionatura e bilanciatura, lavorazioni che il mercato e i cataloghi standard coprono già con una gamma completa di diametri e dentature.
4 segnali che la lama ha perso il filo
È importante controllare regolarmente lo stato delle lame in officina, perché l’usura compromette la precisione del filo e può incidere significativamente sui lavorati. Ecco quattro segnali cui prestare attenzione per riconoscere quando la lama ha perso il filo ed è giunto il momento di fare manutenzione:
- aumenta la spinta richiesta per far avanzare il pezzo nel taglio, se ne accorge l’operatore, che deve forzare laddove il materiale prima scorreva da solo;
- i bordi escono sfrangiati o anneriti a causa dell’attrito che genera calore e la superficie del pezzo brucia invece di venire incisa in modo netto, con le fibre che si sollevano lungo il profilo;
- il taglio devia dal tracciato, questo avviene anche a causa del calore (sempre generato dall’attrito), il quale dilata il corpo dell’utensile e gli fa perdere planarità, così l’anello o il disco seguono la via di minore resistenza anziché quella predefinita;
- il rumore cambia timbro e aumentano le vibrazioni, un dente che lavora male sollecita guide e cuscinetti in modo irregolare, e la segatrice lo segnala con un suono diverso dal solito.
Continuare in queste condizioni consuma il riporto oltre il limite recuperabile e mette a rischio anche il pezzo in produzione.
Il nostro servizio di affilatura per le aziende
Dalla sede di Barco di Bibbiano seguiamo le imprese del legno di tutta l’area tra Reggio Emilia e Parma e del resto d’Italia: segherie, falegnamerie industriali, produttori di serramenti, pavimenti, arredamento e aziende metalmeccaniche. In oltre cinquant’anni di attività abbiamo attrezzato il reparto con affilatrici CNC e sistemi di misura che restituiscono la stessa geometria su tutti i denti, condizione che nessuna ripresa manuale garantisce su un disco da decine di elementi.
Trattiamo lame di qualsiasi marca, comprese quelle che non hai acquistato da noi, e affianchiamo questo servizio all’intera gamma di utensili per il legno, dalle frese in metallo duro, che realizziamo a disegno, ai coltelli per teste toupie. Avere un solo interlocutore per fornitura, costruzione e manutenzione riduce i passaggi e accorcia i tempi di fermo.
Richiedi un preventivo e ricevi una proposta calibrata sulla tua produzione.
Domande frequenti sulle lame a nastro e circolari
Quanti denti deve avere una lama circolare per il legno o per l’alluminio?
Dipende dalla direzione di lavoro e dal materiale. Per il legno nel taglio lungo vena si usano dentature rade, indicativamente da 24 a 40 denti su un diametro da 300, perché le gole ampie smaltiscono il truciolo lungo prodotto dalla fibra parallela. Per troncare di traverso o sezionare pannelli placcati e melaminici si sale a 60, 80 o più elementi, così lo spigolo entra con incisioni brevi e non scheggia il rivestimento. Il criterio pratico è avere sempre da due a quattro punte in presa nello spessore del pezzo.
Perché le lame a nastro si rompono?
La fatica è una delle principali cause di rottura delle lame a nastro. Le cause ricorrenti sono una giunzione mal eseguita o non ricotta, che resta fragile e cede ai primi cicli di flessione, una tensione di montaggio troppo alta o troppo bassa, volani di diametro ridotto rispetto allo spessore del nastro, che aumentano le sollecitazioni di flessione e ne riducono la vita a fatica, e un passo inadatto all’essenza, alla profondità e allo spessore di taglio, che sovraccarica il singolo dente. Incidono anche le guide fuori registro, perché torcono la lama a ogni passaggio.
Qual è la velocità di taglio consigliata per le lame a nastro nel legno?
Si lavora a regimi elevati, orientativamente tra 15,5 e 40 metri al secondo, ma il valore corretto dipende dall’essenza, dalla larghezza del nastro e dalla potenza della macchina. I legni resinosi tollerano velocità alte perché il truciolo esce con facilità; le essenze dure e i tronchi con impurità richiedono di scendere, per non bruciare la superficie e non stressare il filo. Sulle segatrici con inverter conviene tarare il parametro sul risultato reale delle prime passate.
Quanto costa affilare una lama circolare?
Il preventivo si calcola su diametro, numero di denti e stato dei riporti, perché eventuali placchette danneggiate possono richiedere interventi aggiuntivi o la sostituzione. Resta comunque una spesa nettamente inferiore rispetto a quella necessaria per acquistare un articolo nuovo e la convenienza cresce sui parchi numerosi.
Come si misura una lama a nastro per ordinarla su misura?
Servono quattro dati: lo sviluppo, cioè la lunghezza dell’anello chiuso, la larghezza dal dorso alla punta del dente, lo spessore del nastro e il passo. Se non conosci lo sviluppo puoi ricavarlo dal manuale della segatrice oppure misurando l’anello esistente facendolo rotolare per un giro completo su una superficie piana; in mancanza di riferimenti ci bastano il diametro dei volani e il loro interasse per calcolarlo noi.